Meltio Wire-Laser DED Technologie Welding3D
Meltio W-LMD · Wire-Laser Metal Deposition

Meltio W-LMD: Patentierter Wire-Laser Metall-3D-Druck

Die revolutionäre Wire-Laser Metal Deposition (W-LMD) Technologie von Meltio kombiniert handelsüblichen Schweißdraht mit einem patentierten koaxialen Multi-Laser-Auftragskopf.

100%
Materialausnutzung
> 99,98%
Bauteildichte
360°
Omnidirektional
0 %
Pulverrisiko (Zero Waste)
ISO/ASTM 52900 Einordnung

Was ist Meltio W-LMD?

W-LMD steht für Wire-Laser Metal Deposition und gehört zur internationalen Prozessfamilie Directed Energy Deposition mit Laser und Draht (DED-LB/M). Entwickelt und patentiert von Meltio, stellt das Verfahren einen technologischen Meilenstein in der industriellen Metallfertigung dar.

Anstelle von teurem und handhabungskritischem Metallpulver verwendet Meltio standardisierten, zertifizierten Schweißdraht (Durchmesser 0,8 mm bis 1,2 mm). Der Draht wird zentrisch durch einen patentierten Multi-Laser-Kopf gefördert und in einem lokal schutzgasabgedeckten Mikroschmelzbad vollständig und spritzerfrei aufgeschmolzen. Das Ergebnis sind dichte, mechanisch hochbelastbare Bauteile bei 100%iger Materialausnutzung.

100% Materialausnutzung

Jedes Gramm Draht wird unmittelbar zu Bauteilmasse verarbeitet – kein Pulverabfall, kein Sieben, kein Materialverlust.

Saubere Umgebung

Keine toxischen Schwebestäube, keine ATEX-Explosionszonen und kein Atemschutz für Bediener erforderlich.

Schmiedequalität (>99,98%)

Vollständig kompaktes Metallgefüge mit mechanischen Kennwerten auf Niveau konventioneller Knetlegierungen.

Meltio Kernpatent

Das Herzstück: Der patentierte Multi-Laser-Auftragskopf

Der technologische Wettbewerbsvorteil von Meltio liegt im einzigartigen Design des Druckkopfes. Bis zu 9 unabhängige Direktdioden-Laserstrahlen sind ringförmig um die zentrische Drahtzufuhr angeordnet.

360° Omnidirektionaler Prozess

Im Gegensatz zu Systemen mit seitlicher Zufuhr (Off-Axis) wirkt die Energie bei Meltio aus allen Richtungen absolut symmetrisch auf den Draht. Das Schweiß- und Auftragsergebnis ist in jeder Kurve und Verfahrrichtung zu 100% formstabil und identisch.

Blaulaser-Technologie (450 nm)

In Systemen wie der Meltio M600 kommen hochmoderne blaue Direktdioden (450 nm Wellenlänge) mit 1.000 bis 1.200 W zum Einsatz. Die Absorption bei reflektierenden Metallen wie Kupfer und Aluminium ist bis zu 8-mal höher als bei herkömmlichen Infrarotlasern.

Dual-Wire Materialfähigkeit

Der Kopf fasst zwei separate Drahtspulen gleichzeitig. Ohne Rüstzeit oder manuellen Werkzeugwechsel kann die Anlage zwischen zwei verschiedenen Legierungen umschalten – ideal für verschleißfeste Panzerungen auf zähen Grundkörpern oder gradierte Werkstoffe.

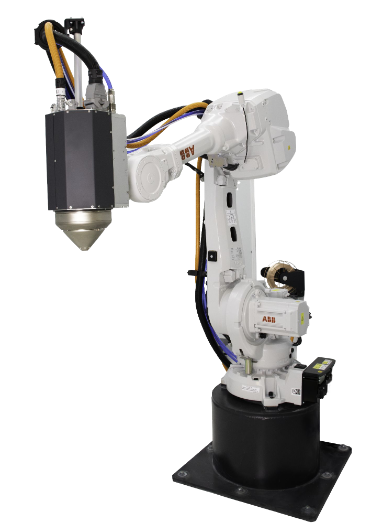
Meltio Multi-Laser Auftragskopf an Industrieroboter

Koaxiale Bündelung ohne Spiegelverschleiß

Im Gegensatz zu scannenden Galvanometer-Spiegeln führt Meltio die kollimierten Laserstrahlen über feste optische Baugruppen direkt auf den Fokuspunkt zusammen. Das macht den Kopf extrem robust gegen Vibrationen und Schockbelastungen bei der Montage an CNC-Fräsen oder Industrierobotern.

Laserleistung: 1.000 – 1.200 W
Drahtdurchmesser: 0,8 – 1,2 mm
Schutzgas: Argon / N2
Schritt-für-Schritt

Der W-LMD Prozessablauf in 3 Phasen

Vom standardisierten Schweißdraht zum fertigen Near-Net-Shape Metallbauteil: So vollzieht sich der Schichtaufbau bei Meltio.

01

Inertisierung & Schmelzbadbildung

Eine lokale Schutzgasglocke (hochreines Argon oder Stickstoff) verdrängt Luftsauerstoff vollständig aus der Schweißzone. Die koaxial konvergierenden Laserstrahlen schalten ein und erzeugen ein kontrolliertes, eng begrenztes Mikroschmelzbad auf der Grundplatte oder vorherigen Lage.

02

Zentrischer Drahtvorschub

Der Schweißdraht wird exakt durch das Zentrum des Laserkegels kontinuierlich in das Schmelzbad nachgeführt. Der Draht schmilzt ohne Spritzer, ohne Tropfenabriss und ohne Materialverlust zu 100% direkt im Fokus ein.

03

Schichtweiser 3D-Aufbau

Gesteuert durch die CNC- oder Roboterkinematik verfährt der Kopf entlang der CAM-generierten Werkzeugpfade. Das erstarrte Metall bildet ein porenfreies, feinkörniges Gefüge (>99,98% Dichte). Schicht für Schicht wächst das fertige Metallteil heran.

Wirtschaftlichkeit & Sicherheit

Warum Draht statt Metallpulver?

Der Vergleich zwischen drahtbasiertem LMD und herkömmlichen Pulverbett- (PBF) oder Pulver-DED-Systemen zeigt signifikante ökonomische und arbeitsschutztechnische Vorteile.

Null Abfall

100% Materialeffizienz

Bei pulverbasierten DED-Verfahren gehen 20% bis 70% des eingeblasenen Pulvers am Schmelzbad vorbei und müssen entsorgt oder rückgewonnen werden. Bei Meltio wird jeder Millimeter geförderter Draht restlos in das Bauteil eingeschmolzen.

Niedrige Betriebskosten

Draht bis zu 10x günstiger

Meltio verarbeitet marktübliche Schweißdrahtspulen (MIG/MAG). Draht ist ein industrielles Massengut mit weltweiter Verfügbarkeit, zertifizierter Chargenreinheit und einem Bruchteil der Kosten von gasverdüstem Metallpulver.

Arbeitsschutz & Sauberkeit

Keine Pulverexposition

Feine Metallpulver bergen schwere Gesundheitsrisiken (Inhalation, Karzinogenität) und Explosionsgefahren (ATEX). Meltio eliminiert diese Risiken vollständig. Maschinen können sicher in normalen Fertigungshallen betrieben werden.

Präziser als Lichtbogen (WAAM)

Minimaler thermischer Verzug

Gegenüber WAAM (Lichtbogenschweißen) bietet der konzentrierte Laserstrahl eine hochpräzise Wärmeeinbringung mit minimaler Wärmeeinflusszone (HAZ). Dadurch bleiben Bauteilverzug und Eigenspannungen drastisch geringer.

Meltio Systemarchitekturen

Die Systemkonfigurationen für industrielle Anwender

Meltio deckt das gesamte industrielle Einsatzspektrum ab – von autarken Werkstatt-3D-Druckern über 8-Achs-Roboterzellen bis zur hybriden Nachrüstung bestehender CNC-Bearbeitungszentren.

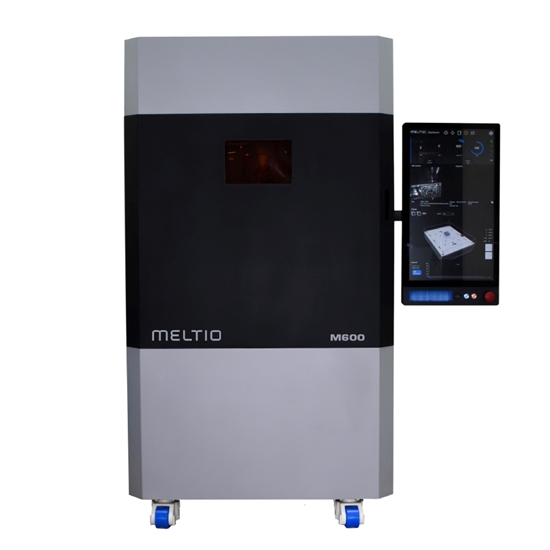
Meltio M600 Metall-3D-Drucker
Standalone Industrieanlage

Meltio M600

Geschlossene Produktionsanlage mit 450 nm Blaulaser, inerter Arbeitskammer (Argon/Stickstoff), automatischer 3-Achs-Kalibrierung und integrierter Renishaw-Werkstückvermessung.

Bauraum: 300 × 400 × 600 mm
Laser: 450 nm Blaulaser (1.200 W)
M600 Details
Meltio Robot Cell
Schlüsselfertige Roboterzelle

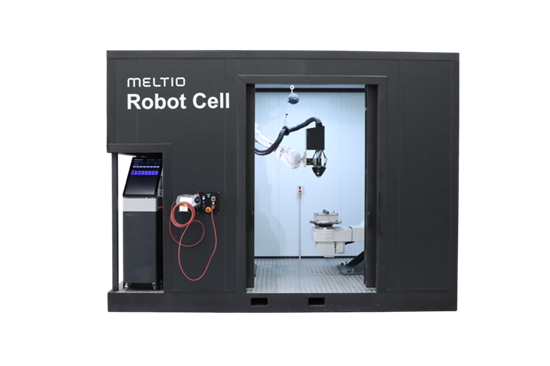
Meltio Robot Cell

Voll ausgestattete 8-Achs-Roboterzelle (6-Achs-Roboterarm + 2-Achs-Dreh-Kipptisch) für Großbauteile, komplexe Freiform-Geometrien und Reparaturaufträge.

Bauraum: Bis Ø 1.000 × 1.200 mm
Kinematik: 8 synchronisierte Achsen
Robot Cell Details
Meltio Engine Robot Integration
Roboter-Integrationskit

Engine Robot

Rüstet bestehende Industrieroboter von ABB, KUKA, FANUC oder Yaskawa zum hochproduktiven Metall-3D-Drucker auf – praktisch ohne Bauraumbeschränkung.

Kompatibel: ABB, KUKA, FANUC, Yaskawa
Fokus: Großstrukturen & Cladding
Engine Robot Details
Meltio Engine CNC Integration
Hybride CNC-Integration

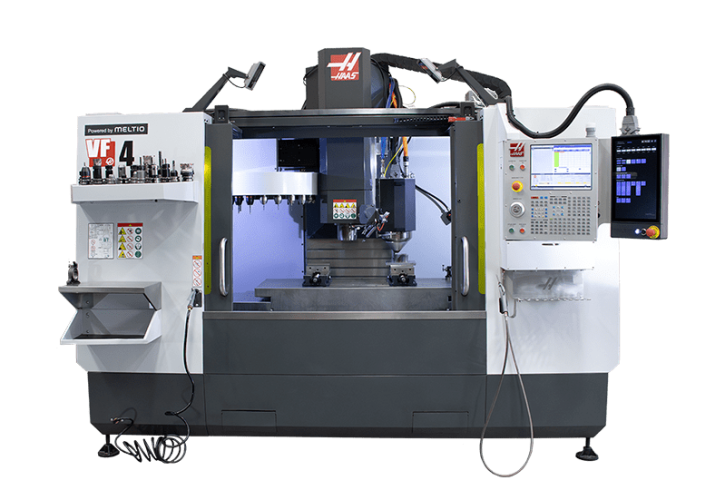
Engine CNC

Verwandelt bestehende 3- oder 5-Achs-CNC-Bearbeitungszentren in Hybridanlagen: Additiver Schichtaufbau und spanendes Fräsen auf Endmaß in einer Aufspannung.

Genauigkeit: Bis in den µm-Bereich
Vorteil: 1 einzige Aufspannung
Engine CNC Details
Industrielles Werkstoff-Portfolio

Qualifizierte Werkstoffe für Meltio W-LMD

Durch die Nutzung von Standard-Schweißdrähten steht ein enormes Spektrum an industrieerprobten Metalllegierungen zur Verfügung.

Werkstoff-Familie Spezifische Legierungen Haupteigenschaften Typische Industrieanwendungen
Edelstähle 316L (1.4404), 308L, 17-4PH (1.4542) Hervorragende Korrosionsbeständigkeit, hohe Zähigkeit, einfach schweißbar Chemie, Lebensmittel, Schiffbau, Pumpengehäuse
Nickelbasis-Superlegierungen Inconel 718 (2.4668), Inconel 625 (2.4856) Extrem hohe Warmfestigkeit, Kriechbeständigkeit bis 700°C Luft- und Raumfahrt, Gasturbinen, Motorsport, Abgasanlagen
Titanlegierungen Ti-6Al-4V Grade 5, Ti-6Al-4V Grade 23 (ELI) Exzellentes Festigkeits-zu-Gewichts-Verhältnis, biokompatibel Leichtbau-Strukturteile, Verteidigung, Offshore, Medizintechnik
Werkzeugstähle H11 (1.2343), H13 (1.2344) Hohe Warmverschleißfestigkeit, hohe Anlassbeständigkeit Druckgussformen, Schmiedegesenke, Werkzeugreparatur
Kupferwerkstoffe Reinkupfer, CuCrZr Höchste elektrische & thermische Leitfähigkeit (dank 450 nm Blaulaser) Wärmetauscher, Schweißzangen, Induktionsspulen, Raketendüsen
Aluminiumlegierungen AlSi10Mg, AlSi12, ER4043 Sehr leicht, gute thermische Leitfähigkeit, hohe Schweißbarkeit Automobilbau, Prototypen, leichte Strukturbauteile
Kohlenstoff- & Baustähle ER70S-6 (SG2), SG3 Sehr kostengünstig, universell zerspanbar, gute Festigkeit Großteile, Maschinenrahmen, Rohlingsaufbau für Zerspanung
Spezifikationen

Technische Leistungsdaten von Meltio W-LMD

Die wichtigsten Prozessparameter und Kennzahlen der Meltio W-LMD Technologie auf einen Blick.

Laserleistung
1.000 – 1.200 W
Multi-Laser Dioden (450 nm Blau / 976 nm IR)
Drahtdurchmesser
0,8 – 1,2 mm
Standard Industrie-Schweißdraht (DIN / AWS)
Materialausnutzung
100 %
Zero-Waste: Draht wird vollständig im Schmelzbad deponiert
Gefügedichte
> 99,98 %
Metallurgisch porenfrei, Schmiedequalität
Schichthöhe
0,5 – 1,2 mm
Abhängig von Werkstoff und gewählter Aufbaurate
Raupenbreite
1,0 – 1,8 mm
Präziser Near-Net-Shape Auftrag
Prozessgas
Argon / N2
Standard-Schutzgase ohne Spezialgemische
Materialzuführung
Dual-Wire
Zwei Spulen gleichzeitig, nahtloser Wechsel
Häufige Fragen

FAQ zu Meltio W-LMD

Antworten auf die wichtigsten Fragen zur Technologie, Handhabung und wirtschaftlichen Einordnung.

Wie unterscheidet sich Meltio W-LMD von Pulverbett-Verfahren (SLM / LPBF)?
Pulverbettverfahren sind ideal für filigrane, sehr kleine Bauteile mit komplexen internen Kühlkanälen, arbeiten jedoch extrem langsam und sind durch teure Metallpulver und Bauräume begrenzt. Meltio W-LMD ist für mittlere bis sehr große Bauteile, Near-Net-Shape-Fertigung, Reparaturen und Cladding ausgelegt. Es erreicht um ein Vielfaches höhere Aufbauraten, nutzt bis zu 10x günstigeren Schweißdraht und benötigt keinen explosionsgeschützten Reinraum.
Warum ist die koaxiale Multi-Laser-Anordnung so entscheidend?
Bei konventionellen Systemen mit seitlicher Drahtzuführung ändert sich die Energieverteilung, sobald der Kopf eine Kurve fährt oder die Richtung wechselt. Meltio platziert mehrere Laserdioden symmetrisch im Kreis um den zentralen Draht. Das Schmelzbad verhält sich dadurch in 360 Grad vollkommen omnidirektional – die Raupengeometrie und Anbindung bleiben unabhängig von der Verfahrrichtung absolut konstant.
Welche Nachbearbeitung ist bei Meltio W-LMD erforderlich?
Meltio erzeugt Near-Net-Shape Konturen mit sichtbaren Schweißraupen (Oberflächenrauheit Ra ca. 10–25 µm). Funktionsflächen, Passungen und Gewinde werden durch konventionelle CNC-Bearbeitung (Fräsen, Drehen) auf Endmaß gebracht. Mit der Meltio Engine CNC kann dies sogar in derselben Aufspannung auf dem Bearbeitungszentrum erfolgen.
Welche Bauteilgrößen können realisiert werden?
Die Meltio M600 fertigt Werkstücke bis 300 × 400 × 600 mm. Für größere Komponenten bietet die Meltio Robot Cell einen Standardarbeitsbereich bis zu Ø 1.000 × 1.200 mm. Bei individueller Integration der Meltio Engine an Industrieroboter oder Portalfräsen gibt es physikalisch nahezu keine Bauraumbegrenzung.
Welding3D Beratung & Vermittlung

Meltio W-LMD für Ihre Fertigung evaluieren

Welding3D unterstützt Unternehmen bei der herstellerunabhängigen Einordnung, Machbarkeitsprüfung konkreter Metallbauteile und der Vermittlung passender Meltio-Systeme.

Meltio Anlagen im Detail Lohnfertigung anfragen Experten kontaktieren

AM Copilot Assistent für Meltio Anlagen und Fertigungsanfragen

Online und bereit

Transparenzhinweis

Sie interagieren mit einer generativen Künstlichen Intelligenz. Antworten können ungenau sein. Prüfen Sie technische Angaben vor einer Fertigungsentscheidung. Geben Sie keine vertraulichen oder sensiblen Daten ein. Weitere Informationen finden Sie in der Datenschutzerklärung.