CNC-Integrationskit • Hybride Fertigung

Meltio Engine CNC Integration – Hybride Metallbearbeitung (Additiv + CNC)

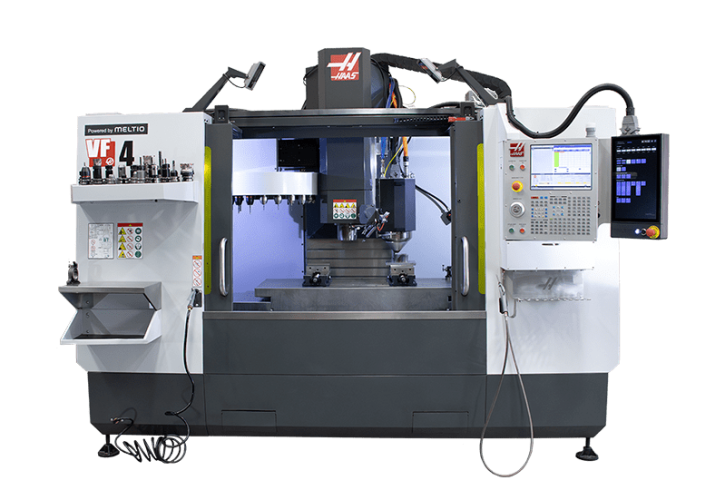
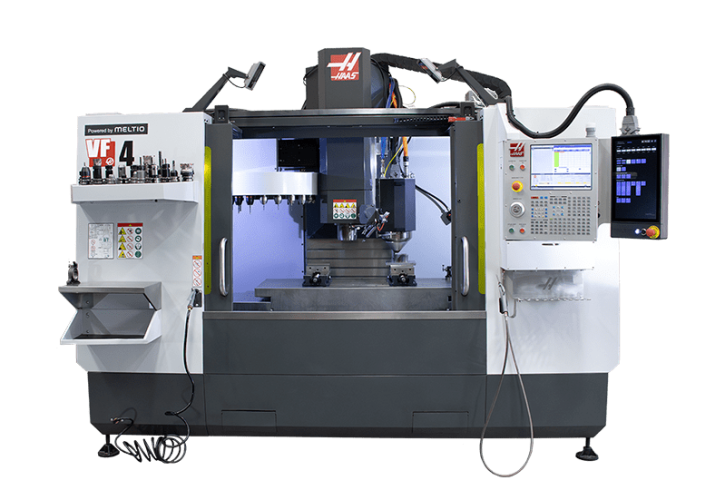
Erweitern Sie Ihr vertikales CNC-Bearbeitungszentrum um echten industriellen Wire-Laser-Metall-3D-Druck. Schweißen Sie endkonturnahe Rohlinge oder Reparaturschichten auf und fräsen Sie Funktionsflächen unmittelbar in derselben Aufspannung auf Endmaß.
1 Aufspannung
Additiv + Zerspanung
1.000 W
9 blaue Diodenlaser (450 nm)
± 0,06 mm
Wiederholgenauigkeit Additiv
Dual-Wire
Single oder Dual-Draht
Meltio Engine CNC Integration Druckkopf an Frässpindel
Hybride Fertigung

Das Beste aus zwei Welten: Additiver Aufbau und Zerspanungspräzision

Die Meltio Engine CNC Integration überbrückt die Lücke zwischen generativer Fertigung und traditioneller Zerspanung. Statt ein Bauteil auf einer separaten 3D-Druckanlage aufzubauen, abzureinigen, auf ein Fräszentrum umzuspannen und neu einzumessen, geschieht hier alles in einem durchgehenden NC-Ablauf.

Pneumatisch einfahrbarer Kopf

Der Laserkopf ist seitlich neben der Spindel platziert. Zum Schweißen fährt er gesteuert pneumatisch aus (Hub: ca. 259 mm). Sobald gefräst wird, zieht sich der Kopf komplett in Parkposition zurück – null Kollisionsrisiko bei Spindeldrehzahlen und Werkzeugwechseln.

Null Umspannfehler

Weil das Werkstück im selben Spannmittel fixiert bleibt, stimmen die Nullpunkte von Auftragsschweißen und Fräskopf exakt überein. Passungsbohrungen, Dichtflächen und Gewinde können mikrometergenau direkt ins aufgetragene Material gesetzt werden.

Drastische Material- und Kostenersparnis

Bei hochfesten Legierungen wie Inconel 718 oder Titan Ti-6Al-4V verursacht das Zerspanen aus dem Vollen enorme Werkzeugkosten und Materialverlust (Buy-to-Fly-Ratio bis zu 15:1). Mit der Meltio Engine wird endkonturnah mit Schweißdraht aufgebaut und nur minimal nachbearbeitet.

Technische Daten

Verifizierte Spezifikationen der Meltio Engine CNC

Kompakte Industrie-Baugruppen, ausgelegt für die Integration in moderne Werkzeugmaschinen.
Laserquelle & Leistung
9 blaue Direktdioden (450 nm)
1.000 W Gesamtleistung. Koaxial um die Drahtspitze angeordnet. Hervorragende Absorption selbst bei reflektierenden Nichteisenmetallen.
Druckkopfmaße & Gewicht
ca. 32,5 – 35 kg
Eingefahren: 280 × 332 × 684 mm. Ausgefahren: 280 × 332 × 943 mm. Integrierter pneumatischer Verfahrschlitten.
Bauraum & Achsen
Durch CNC-Achsen bestimmt
Arbeitsraum entspricht den XYZ-Verfahrwegen sowie den Schwenk- und Rundachsen (z. B. AC- oder BC-Tisch) der Werkzeugmaschine.
Schweißdraht & Zuführung
Ø 0,8 bis 1,2 mm
Single-Wire oder Dual-Wire Konfiguration. Schichthöhe variabel zwischen 0,4 und 1,2 mm je nach Prozessparameter und Drahtstärke.
Steuereinheit & Bedieneroberfläche
Industrie-Schaltschrank mit 17"-Touch
Gewicht Steuerungseinheit 80,5 kg. Echtzeit-Schmelzbadkamera, Laser-Interlocks und Prozessgasregelung (Argon / Stickstoff).
Leistungsaufnahme & Kühlung
max. 9,2 kW / 400 V
Durchschnittlicher Verbrauch im Schweißbetrieb ca. 2–5 kW. Wassergekühlter Laserkopf inklusive externem Industriekühler.
Meltio Engine CNC Montage an Frässpindel
Maschinen-Kompatibilität

Nahtlose Anbindung an moderne Werkzeugmaschinen

Die Meltio Engine CNC wurde entwickelt, um sich mechanisch und softwareseitig in Bearbeitungszentren führender Werkzeugmaschinenbauer einzufügen. Dank standardisierter M-Befehl- und PLC-Schnittstellen steuert die CNC-Steuerung den Schweißprozess wie ein reguläres Werkzeug an.

DMG MORI
CMX-, DMU- und CMX-V-Serie, CELOS Steuerung
Haas Automation
VF-Serie, UMC 5-Achs-Zentren, NextGen CNC
Mazak & Hermle
VCN- / VARIAXIS-Serie bzw. C-Baureihe
Siemens & Heidenhain
Sinumerik 840D / ONE • Heidenhain TNC 640
Typische Einsatzbereiche

Wo die hybride CNC-Bearbeitung ihren Mehrwert beweist

Einsatzbereiche in Werkzeugbau, Luft- und Raumfahrt, Energie- und Schwerindustrie sowie im Sondermaschinenbau.

Werkzeug- und Formenbau

Reparatur verschlissener Spritzgussformen, Schnittstempel und Schmiedegesenke. Das Einbringen konturnaher Kühlkanäle durch wechselweises Fräsen und Schweißen senkt Zykluszeiten im Spritzguss erheblich.

Near-Net-Shape Rohlingfertigung

Statt komplexe Geometrien aus teurem Vollmaterial zerspanend herauszuarbeiten, baut der Meltio-Kopf den Rohling endkonturnah auf. Die CNC-Fräse überfräst nur noch die Funktionsmaße – enorme Zeit- und Kostenersparnis.

Ergänzung & Modifikation bestehender Teile

Nachträgliches Aufbringen von Befestigungsaugen, Flanschen oder Verstärkungsrippen auf standardisierte Halbzeuge oder Gussgehäuse. Schnelle Variantenfertigung ohne teure Sonderwerkzeuge.

Häufige Fragen

Fragen zur Meltio Engine CNC Integration

Antworten auf wesentliche Fragen zu Nachrüstung, Prozessablauf, CAM-Software und Maschinenschutz.

Wie funktioniert die Meltio Engine CNC Integration? +
Der Meltio-Druckkopf wird platzsparend seitlich an der Frässpindel eines 3-Achs- oder 5-Achs-CNC-Bearbeitungszentrums montiert. Über einen pneumatischen Ausfahrmechanismus fährt der Kopf während des additiven Schweißens in Arbeitsposition. Nach dem Schweißen zieht er sich zurück, sodass die Spindel das Werkstück sofort mit Fräswerkzeugen auf Passmaß und Endoberfläche zerspant – ohne Umspannen.
Welche CNC-Bearbeitungszentren sind kompatibel? +
Die Engine CNC Integration ist für vertikale Bearbeitungszentren führender Hersteller konzipiert, darunter DMG MORI, Haas Automation, Mazak, Hermle, Grob, Hurco, Makino und Okuma. Ansteuerbar über gängige CNC-Steuerungen wie Siemens Sinumerik (840D sl / ONE), Heidenhain (TNC 640), Haas NextGen oder FANUC.
Welche Genauigkeiten und Toleranzen werden erreicht? +
Die additive Near-Net-Shape-Schweißraupe wird mit einer Wiederholgenauigkeit von ca. ± 0,06 mm aufgebaut. Durch das unmittelbare Fräsen im selben Koordinatensystem und derselben Aufspannung lassen sich die typischen Passgenauigkeiten und Oberflächengüten einer High-End-Fräsmaschine (Toleranzen im Hundertstel-Millimeterbereich Ra < 0,8 µm) direkt erzielen.
Welche Vorteile hat die Hybridfertigung gegenüber getrennten Prozessen? +
Der größte Vorteil ist die Vermeidung von Umspannfehlern und Totzeiten. Innenliegende Kühlkanäle oder schwer zugängliche Hinterschnitte können schichtweise gefräst und anschließend additiv verschlossen werden. Zudem werden Bauteile aus teuren Werkstoffen (z. B. Inconel oder Titan) endkonturnah aufgebaut, was die Zerspanungszeit und den Werkzeugverschleiß um bis zu 80 % senkt.
Wie wird die Programmierung für Fräsen und Schweißen gelöst? +
Die hybride Bahnplanung erfolgt über moderne CAM-Schnittstellen (wie Siemens NX Hybrid Manufacturing, Mastercam, hyperMILL oder Open Mind). Das CAM-System generiert synchronisierte Werkzeugwege für Laserauftragsschweißen und Fräswerkzeuge in einem einzigen NC-Programm.
Projektanfrage & Machbarkeitsanalyse

Meltio Metall-3D-Drucksystem anfragen

Prüfen Sie gemeinsam mit unseren Spezialisten, wie Sie Ihr Bearbeitungszentrum mit der Meltio Engine CNC Integration zur hybriden Fertigungszelle aufrüsten können. Wir prüfen Maschinenkompatibilität, Achswege und CAM-Anbindung.

Weitere Meltio Systeme: Meltio M600 Meltio Robot Cell Meltio Engine Robot Integration Metall-3D-Druck Leitseite

AM Copilot Assistent für Meltio Anlagen und Fertigungsanfragen

Online und bereit

Transparenzhinweis

Sie interagieren mit einer generativen Künstlichen Intelligenz. Antworten können ungenau sein. Prüfen Sie technische Angaben vor einer Fertigungsentscheidung. Geben Sie keine vertraulichen oder sensiblen Daten ein. Weitere Informationen finden Sie in der Datenschutzerklärung.